เมื่อโรงงานมีเครื่องพิมพ์หลายตัว แต่ยัง “รู้สึกว่าพิมพ์ไม่ทัน” — สาเหตุมักไม่ใช่เครื่องช้า แต่คือไม่มีแผน capacity: ไม่รู้ชั่วโมงที่ใช้ได้จริงต่อวัสดุ/ต่อกะ ไม่สำรองช่อง PM และปล่อยคิว tier C กินชั่วโมงที่ควรเก็บไว้ให้ ROP
บทความนี้ให้กรอบ วางแผน capacity พิมพ์อะไหล่ 3D โรงงาน สำหรับ maintenance planner และ print cell lead: นับ capacity ที่ใช้ได้จริง จัดตาม tier/PM และรีวิวรายสัปดาห์ — โดยไม่อ้างชื่อลูกค้า ไม่รับประกันชั่วโมงพิมพ์ทุกโรงงาน และไม่แทนระบบ MES/ERP ขององค์กร
สรุปสั้น: capacity ≠ จำนวนเครื่องบนป้าย
| สิ่งที่ capacity plan ทำ | สิ่งที่ capacity plan ไม่ทำ |
|---|---|
| นับชั่วโมงเครื่องที่ใช้ได้จริงหลัง setup/changeover | สัญญาว่า “มี N เครื่อง = พิมพ์ได้ทุก SKU ในวันเดียว” |
| สำรองช่องให้ tier A + PM window | แทน WIP limit บนคิว |
| ผูกวัสดุ/สี/อุณหภูมิกับ batch | ข้ามเกต FA/quarantine เพื่อ “ใช้เครื่องให้เต็ม” |
| รีวิว overload ก่อนไลน์หยุด | แทน min/max review ทั้งคลัง |
รายละเอียด process รวมดู SOP อะไหล่พิมพ์ 3D ทีม maintenance
ทำไม “มีเครื่องว่าง” แต่ยังไม่ทัน
| สัญญาณ | ความหมายจริง |
|---|---|
| เครื่องว่างตอนกลางวัน แต่ PM คืนยังไม่มีชิ้น | ไม่มี capacity สำรองตามหน้าต่าง — ดู batch schedule |
| เปลี่ยน filament ทุก job | ไม่จัด batch ตามวัสดุ — capacity จริงหายไปกับ changeover |
| คิวยาวแต่ไม่มีใครปฏิเสธงาน C | ไม่มี cap ตาม tier — ดู WIP limit |
| Hot-swap ว่างบ่อย | capacity ไม่พอเติม line-side — ดู hot-swap stock |
| Trial กินเครื่องทั้งกะ | ไม่แยก trial จาก production — ดู trial → production |
Capacity plan ที่ดีทำให้ ชั่วโมงสำคัญไม่ถูกขายถูก ไม่ใช่แค่ “เครื่องหมุนทั้งวัน”
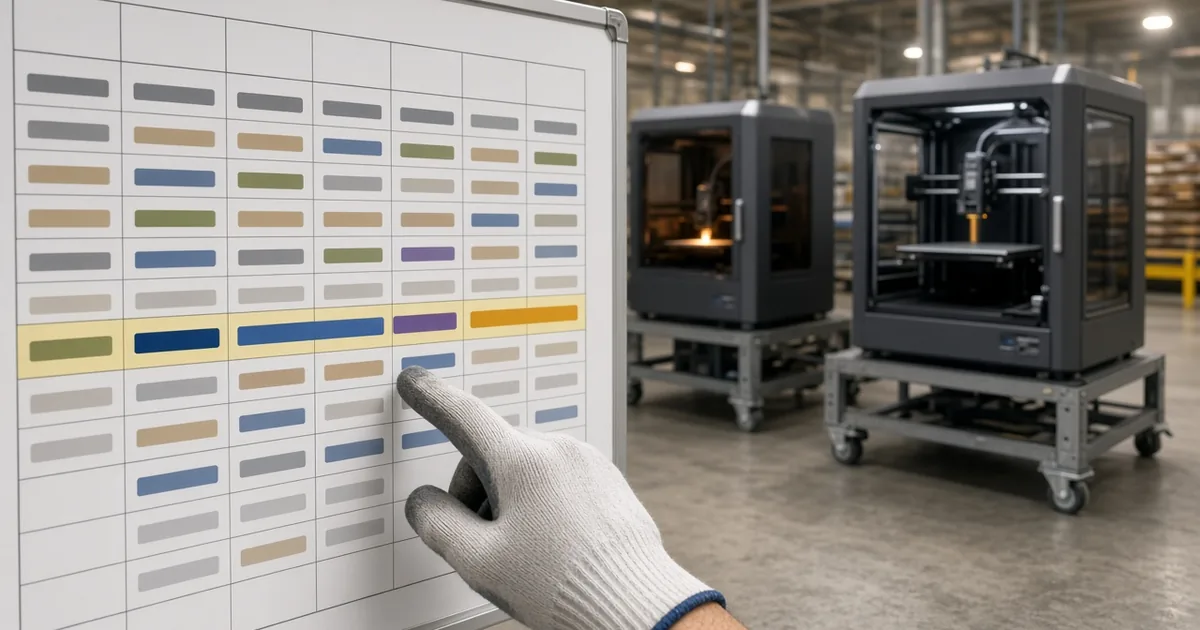
ฟิลด์ขั้นต่ำของแผน capacity (รายสัปดาห์)
| ฟิลด์ | ตัวอย่าง | ทำไมต้องมี |
|---|---|---|
| เครื่องที่ใช้ได้จริง | 2/3 เครื่อง (1 ซ่อม) | นับจากสถานะ ไม่จากป้ายติดผนัง |
| กะที่รันพิมพ์ | กะเช้า + กะบ่าย (ไม่มีกะดึก) | capacity ≠ 24×7 โดยอัตโนมัติ |
| ชั่วโมงสุทธิต่อวัสดุ | PETG 10 ชม./วัน หลัง changeover | แยกตามวัสดุที่ใช้จริง |
| สำรอง PM / tier A | ≥30% ของชั่วโมงสุทธิ | กันฝังงานก่อน shutdown |
| Demand จาก ROP + PM kit | ชม. ที่ต้องพิมพ์สัปดาห์นี้ | ดึงจาก reorder point + shutdown kit |
| Overload flag | demand > capacity หลังสำรอง | ทริกเกอร์ escalate / outsource |
ถ้า demand เกิน — อย่าเงียบ: escalate ตาม matrix หรือพิจารณา in-house vs outsource
วงจรวางแผน 5 ขั้น (รายสัปดาห์)
| ขั้น | การกระทำ | เกต |
|---|---|---|
| เครื่อง × กะ × % uptime − setup | มีตัวเลขชั่วโมง ไม่ใช่ “น่าจะพอ” |
| จาก PM window print plan | ห้ามขายช่องนี้ให้ trial |
| ตาม ROP + hot-swap | เฉพาะ SKU+rev approved |
| รวม job วัสดุเดียวกัน — ดู batch schedule | ลด changeover |
| ถ้า overload | บันทึกใน shift handover |
ห้ามใส่คิวงานที่ยังไม่ผ่านเกต SKU — ดู SKU introduction และ first article
จับคู่ capacity กับ criticality
ใช้ tier จาก criticality matrix เป็นเกณฑ์จัดชั่วโมง
| Tier / ประเภท | สัดส่วนชั่วโมงเริ่มต้น | หมายเหตุ |
|---|---|---|
| Tier A + PM window | ≥30% สำรองก่อนเปิดคิวทั่วไป | ตัดได้ยาก — ต้องมีเหตุผลเป็นลายลักษณ์ |
| Tier B (ROP) | ≤50% | เติมตามจุดสั่งซ้ำ ไม่พิมพ์เผื่อมั่ว |
| Tier C / non-critical | ≤20% และเฉพาะเมื่อ A/B ว่าง | เลื่อนได้ถ้า overload |
| Trial / ทดลองวัสดุ | นอก production cell หรือ slot แยก | ห้ามแย่งเครื่อง production โดยไม่มีเจ้าของ |
ตัวเลขนี้เป็นจุดตั้งต้น — รีวิวหลัง 2–4 สัปดาห์ด้วย usage จริง ไม่ใช่ SLA ที่รับประกันทุกโรงงาน
สิ่งที่ห้ามทำตอนวาง capacity
| ห้าม | เหตุผล |
|---|---|
| นับเครื่องที่ offline เป็น capacity | แผนหลอกตัวเอง |
| สัญญา “พิมพ์ทันทุก emergency กะดึก” | claim ไม่ตรวจสอบได้ — ดู emergency night shift |
| ใช้ชั่วโมงเต็มโดยไม่สำรอง PM | shutdown มาแล้วชิ้นไม่พร้อม |
| ยัด trial เข้า production เพื่อ “utilization สูง” | KPI ผิด — utilization ≠ ความพร้อมไลน์ |
| ไม่ผูก lot/rev ตอนวางแผน | พิมพ์ผิด rev ทั้ง batch — ดู lot traceability |
สัญญาณว่า capacity plan ยังพัง
| สัญญาณ | การกระทำ |
|---|---|
| PM ใกล้แล้วยังพิมพ์งานตกแต่ง | ล็อกช่อง PM ใหม่ + ตัด C จากคิว |
| Hot-swap / ROP ขาดซ้ำ | เพิ่มสำรอง A หรือ outsource ชั่วคราว |
| Changeover กิน >20% ของกะ | จัด batch ตามวัสดุใหม่ |
| Near-miss จากพิมพ์ผิดวัสดุ | บังคับ checklist ก่อนกดพิมพ์ — ดู near-miss log |
| Planner ใหม่ไม่รู้ว่าชั่วโมงไหนสำรอง | ผูกกับ onboarding planner |
| Gemba เจอคิวกระดาษนอกระบบ | ย้ายเข้าคิวเดียว — ดู gemba walk |
รีวิวต้นทุนด้วย cost per use และ cost avoidance เมื่อ capacity ที่สำรองไว้กันไลน์หยุดได้จริง — เพื่อปรับสัดส่วนชั่วโมง ไม่ใช่โทษทีมที่ “utilization ต่ำ”
สรุป
วางแผน capacity พิมพ์อะไหล่ 3D โรงงาน ที่ใช้ได้จริงคือนับชั่วโมงสุทธิตามเครื่อง/วัสดุ/กะ สำรองช่องให้ tier A + PM แล้วค่อยเติม ROP — โดยตัดงานที่ไม่พร้อมเกต และไม่ขาย utilization แทนความพร้อมไลน์
กำลังตั้งแผน capacity ให้เซลล์พิมพ์อะไหล่ 3D? ติดต่อทีม เพื่อไล่ชั่วโมงเครื่องกับ demand จริง — หรือ อัปโหลดรายการ SKU เพื่อออกแบบตารางรอบแรก